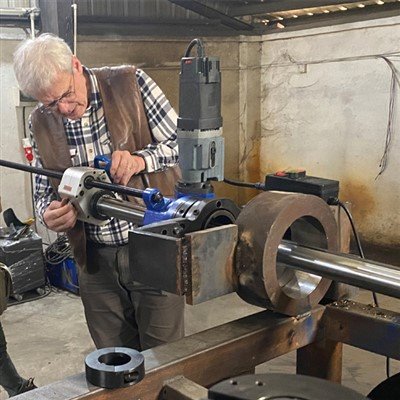
ในสถานการณ์ที่เกี่ยวข้องกับการบำรุงรักษาเครื่องจักรก่อสร้าง การบำรุงรักษาอุปกรณ์การทำเหมือง และการซ่อมแซมสิ่งอำนวยความสะดวกฉุกเฉินในเขตเทศบาล ส่วนประกอบต่างๆ เช่น รูเพลาและที่นั่งลูกปืนบนอุปกรณ์ขนาดใหญ่-มีแนวโน้มที่จะเกิดปัญหา เช่น การสึกหรอและการเสียรูป เครื่องคว้านแบบเดิมๆ เนื่องจากมีขนาดเทอะทะและขาดความคล่องตัว จึงมักจะไม่สามารถดำเนินการในไซต์งานได้- ด้วยเหตุนี้ เครื่องคว้านแบบพกพา-ซึ่งโดดเด่นด้วยความยืดหยุ่นและประสิทธิภาพ-จึงกลายเป็น "อุปกรณ์สำคัญ" สำหรับ-งานตัดเฉือนที่ไซต์งาน อย่างไรก็ตาม ผู้ปฏิบัติงานในอุตสาหกรรมจำนวนมากประสบปัญหา เช่น ความแม่นยำในการตัดเฉือนต่ำกว่ามาตรฐาน หรืออุปกรณ์เสียหายอันเนื่องมาจากการเลือกรุ่นที่ไม่เหมาะสมหรือการทำงานที่ไม่ได้มาตรฐาน- ในปัจจุบัน จากประสบการณ์การใช้งานจริง เราจะแยกโครงสร้างตรรกะเบื้องหลังการเลือกเครื่องคว้านแบบพกพา เน้นขั้นตอนการปฏิบัติงานที่สำคัญ และจัดหาวิธีแก้ปัญหาสำหรับปัญหาทั่วไป ซึ่งจะช่วยให้ผู้เชี่ยวชาญในอุตสาหกรรมหลีกเลี่ยงข้อผิดพลาดที่ไม่จำเป็น
การหลีกเลี่ยงข้อผิดพลาดในการเลือก: การจับคู่พารามิเตอร์หลักกับสถานการณ์เฉพาะ
หลักการสำคัญในการเลือกเครื่องคว้านแบบพกพาคือ "ความเข้ากันได้กับสถานการณ์" การคัดเลือกจำเป็นต้องมีการประเมินปัจจัยต่างๆ อย่างครอบคลุม เช่น เส้นผ่านศูนย์กลางของรูที่จะตัดเฉือน ประเภทวัสดุ สภาพแวดล้อมการทำงาน และข้อกำหนดด้านความแม่นยำ เราควรหลีกเลี่ยงการแสวงหาแบบไร้เหตุผลเพียง "พารามิเตอร์ที่สูงกว่าจะดีกว่า"
ในแง่ของเส้นผ่านศูนย์กลางการตัดเฉือน ช่วงการทำงานของเครื่องคว้านแบบพกพาที่มีอยู่ในท้องตลาดโดยทั่วไปจะครอบคลุมตั้งแต่ 20 มม. ถึง 500 มม. โดยจะมีความแตกต่างกันอย่างมากในช่วงที่เข้ากันได้ในรุ่นต่างๆ เครื่องคว้านแบบพกพาขนาดเล็ก- (เส้นผ่านศูนย์กลางการตัดเฉือน: 20 มม.–100 มม.) มีน้ำหนักเบาและกะทัดรัด-มักมีน้ำหนักน้อยกว่า 10 กิโลกรัม- ทำให้เหมาะอย่างยิ่งสำหรับการซ่อมแซมส่วนประกอบอย่างแม่นยำ เช่น พินรูของรถขุดและที่นั่งตลับลูกปืนขนาดเล็ก เหมาะอย่างยิ่งสำหรับการทำงานบนที่สูงหรือภายในพื้นที่จำกัด โมเดลขนาดกลาง- (เส้นผ่านศูนย์กลางการตัดเฉือน: 100 มม.–300 มม.) มีกำลังมากกว่าและสามารถรองรับความต้องการการตัดเฉือนรูเพลาของอุปกรณ์ เช่น รถตักล้อยางและเครื่องบดย่อย โดยทั่วไปจะมีน้ำหนักระหว่าง 20 กก. ถึง 50 กก. หน่วยเหล่านี้มักจะติดตั้งขาตั้งแบบเคลื่อนที่ได้ซึ่งมีความสมดุลระหว่างความยืดหยุ่นและความมั่นคง โมเดล-ขนาดใหญ่ (เส้นผ่านศูนย์กลางการตัดเฉือน: 300 มม.–500 มม.) ได้รับการออกแบบมาสำหรับ-การตัดเฉือนนอกสถานที่ของอุปกรณ์หนัก-งาน-เช่น เครื่องเจาะอุโมงค์และ-วาล์วขนาดใหญ่- และโดยทั่วไปจะต้องมีการผสานรวมกับระบบไฟฟ้าไฮดรอลิก แม้ว่าอาจให้ความยืดหยุ่นน้อยกว่าเล็กน้อย แต่ก็ให้ประสิทธิภาพการตัดเฉือนที่เหนือกว่าและ-ความสามารถในการรับน้ำหนัก
ความเข้ากันได้กับวัสดุที่กำลังตัดเฉือนก็มีความสำคัญไม่แพ้กัน เมื่อตัดเฉือนวัสดุมาตรฐาน เช่น เหล็กกล้าคาร์บอนหรือเหล็กหล่อ เครื่องมือคว้านเหล็กกล้าความเร็วสูงมาตรฐาน-ก็เพียงพอที่จะตอบสนองความต้องการได้ อย่างไรก็ตาม เมื่อตัดเฉือน-วัสดุที่มีความแข็งแรงสูง-เช่น เหล็กสแตนเลสหรือโลหะผสมเหล็ก- จำเป็นต้องใช้เครื่องมือคว้านคาร์ไบด์ร่วมกับเครื่องจักรรุ่นที่มีกำลังสูงกว่า- (โดยทั่วไปแล้วจะมีกำลังของสปินเดิลไม่ต่ำกว่า 3 kW) ซึ่งจะช่วยป้องกันการสึกหรอของเครื่องมือก่อนเวลาอันควรและผิวสำเร็จที่หยาบกร้านที่เกิดจากกำลังไม่เพียงพอ นอกจากนี้ จะต้องคำนึงถึงลักษณะเฉพาะของสภาพแวดล้อมการทำงานด้วย: สำหรับการใช้งานกลางแจ้ง ให้เลือกรุ่นที่มีระดับการป้องกันน้ำเข้า (IP) สูง เพื่อป้องกันฝนและฝุ่นไม่ให้เข้าไปในตัวเครื่อง และทำให้การทำงานของเครื่องลดลง สำหรับงาน-บนที่สูง ให้จัดลำดับความสำคัญของรุ่นไร้สายที่ใช้พลังงานจากแบตเตอรี่ลิเธียม- เพื่อขจัดข้อจำกัดของสายไฟและเพิ่มความปลอดภัยในการปฏิบัติงาน
ข้อกำหนดด้านความแม่นยำถือเป็นหนึ่งในเกณฑ์หลักในกระบวนการเลือกเครื่องจักร สำหรับสถานการณ์การบำรุงรักษาตามปกติ โมเดลที่มีความแม่นยำในการวางตำแหน่ง ±0.02 มม. และความขรุขระของพื้นผิว Ra น้อยกว่าหรือเท่ากับ 1.6 μm โดยทั่วไปก็เพียงพอแล้ว อย่างไรก็ตาม สำหรับการตัดเฉือนอุปกรณ์ที่มีความเที่ยงตรงสูง (เช่น การซ่อมแซมรูสปินเดิลของเครื่องมือกล) จำเป็นต้องเลือกรุ่นความแม่นยำสูง-ที่มาพร้อมกับระบบการอ่านข้อมูลดิจิทัล (DRO) ที่มีความแม่นยำ ±0.01 มม. นอกจากนี้ ควรให้ความใส่ใจอย่างใกล้ชิดกับความแข็งแกร่งของโครงสร้างของเครื่องจักร เพื่อป้องกันการสั่นสะเทือนระหว่างกระบวนการตัดเฉือน ซึ่งอาจนำไปสู่การเบี่ยงเบนในความแม่นยำได้
ขั้นตอนการดำเนินงานที่สำคัญ: การเรียนรู้รายละเอียดเพื่อเพิ่มคุณภาพการตัดเฉือน
แกนการทำงานของเครื่องคว้านแบบพกพานั้นหมุนรอบสามขั้นตอนสำคัญ ได้แก่ "การวางตำแหน่งที่แม่นยำ" "การตัดที่มั่นคง" และ "การระบายความร้อนที่เหมาะสม" สามขั้นตอนนี้ส่งผลโดยตรงต่อทั้งความแม่นยำในการตัดเฉือนและอายุการใช้งานของอุปกรณ์ และแสดงถึงส่วนที่มือใหม่มักทำผิดพลาดมากที่สุด
การวางตำแหน่งที่แม่นยำทำหน้าที่เป็นรากฐาน ก่อนเริ่มงาน ต้องทำความสะอาดพื้นผิวที่จะตัดเฉือนอย่างทั่วถึงเพื่อขจัดคราบน้ำมันหรือสนิม เพื่อให้แน่ใจว่าระนาบอ้างอิงเรียบและได้ระดับ ควรใช้ตัวบ่งชี้การหมุนหรือเครื่องมือจัดตำแหน่งด้วยเลเซอร์เพื่อปรับเทียบความเป็นแกนร่วมระหว่างเครื่องคว้านและรูที่กำลังทำการตัดเฉือน โดยรักษาค่าเบี่ยงเบนให้อยู่ภายในพิกัดความเผื่อ 0.02 มม. สำหรับรูที่มีการสึกหรอไม่สม่ำเสมอ จะต้องทำการเจียรและปรับระดับด้วยมือก่อนจึงจะติดตั้งเครื่องคว้านได้ เพื่อป้องกันไม่ให้รูเยื้องศูนย์หลังการตัดเฉือนเนื่องจากระนาบอ้างอิงเอียง ระหว่างการติดตั้ง จะต้องขันสลักเกลียวยึดทั้งหมดให้แน่น หากจำเป็น ควรใช้ปลอกขยายเพื่อยึดเครื่องจักรให้แน่น และป้องกันการเคลื่อนตัวระหว่างกระบวนการตัดเฉือน
การตัดที่มั่นคงต้องอาศัยการควบคุมพารามิเตอร์การตัดและอัตราการป้อนที่แม่นยำ เลือกความเร็วสปินเดิลของเครื่องมือคว้านที่เหมาะสมตามเส้นผ่านศูนย์กลางรูและวัสดุชิ้นงาน (โดยทั่วไปคือ 300–800 รอบต่อนาทีสำหรับเหล็กกล้าคาร์บอน และ 100–300 รอบต่อนาทีสำหรับเหล็กสเตนเลส) รักษาอัตราการป้อนให้สม่ำเสมอ (แนะนำที่ 0.1–0.3 มม./รอบ) เพื่อป้องกันการเร่งความเร็วกะทันหัน ซึ่งอาจส่งผลให้ปลายเครื่องมือบิ่นหรือเกิดขั้นบนพื้นผิวตัดเฉือน ในระหว่างกระบวนการตัด ให้ตรวจสอบสภาพการตัดอย่างต่อเนื่องแบบเรียลไทม์ หากเกิดปัญหา เช่น เศษหนาเกินไปหรือเกิดควัน ให้ลดความเร็วแกนหมุนหรืออัตราป้อนทันที ตรวจสอบการสึกหรอของเครื่องมือคว้านและเปลี่ยนใหม่หากจำเป็นไปพร้อมๆ กัน
การระบายความร้อนที่เหมาะสมเป็นสิ่งสำคัญในการยืดอายุการใช้งานเครื่องมือและเพิ่มความแม่นยำในการตัดเฉือน เมื่อตัดเฉือนวัสดุมาตรฐาน อาจใช้น้ำยาหล่อเย็นแบบอิมัลชันได้ อย่างไรก็ตาม เมื่อตัดเฉือนวัสดุที่มีความแข็งแรงสูง- ขอแนะนำให้ใช้น้ำมันตัดกลึงแบบพิเศษ เนื่องจากไม่เพียงแต่ลดอุณหภูมิในการตัดลงเท่านั้น แต่ยังปรับปรุงการหล่อลื่นและลดการสึกหรอของเครื่องมืออีกด้วย ตรวจสอบให้แน่ใจว่าฉีดสารหล่อเย็นอย่างสม่ำเสมอทั่วบริเวณการตัด เพื่อป้องกันไม่ให้เกิดความร้อนสูงเกินไปเฉพาะจุดซึ่งอาจนำไปสู่การเสียรูปของชิ้นงานได้ นอกจากนี้ ควรใส่ใจกับความสะอาดของน้ำหล่อเย็น โดยเปลี่ยนเป็นระยะๆ เพื่อป้องกันไม่ให้สิ่งเจือปนเข้าสู่ส่วนต่อประสานการตัด และทำให้คุณภาพของการตัดเฉือนลดลง